质量诊断 · D07
增加R角,拐角开裂降低80%——这是真实滚筒跌落测试的数据。
拐角开裂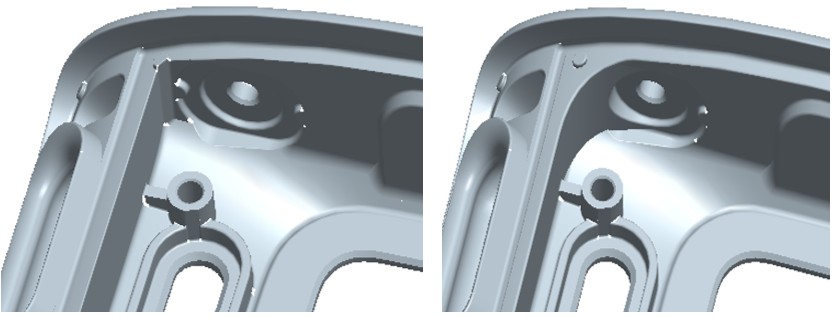
失败场景
零件有通孔、限位轮廓、各种拐角。进行滚筒跌落测试,所有开裂位置都在拐角——恰好对应Moldflow模流分析的汇胶点(高亮区)。根本原因:拐角处既是汇胶线位置(强度天然偏低),又是应力集中点(几何突变)。两个风险叠加,是整个零件最脆弱的区域。
解决方案:在拐角处增加R角——同时增加壁厚,并改变汇胶位置,将汇胶区从拐角转移到非集中应力区。验证结果:设计改动后再次滚筒跌落测试,拐角开裂现象降低80%。
详细技术报告 → WP-04:拐角设计与跌落可靠性