白皮书 · 04
陶瓷件跌落测试失效,为什么几乎总是从拐角开始--从设计上怎么规避?
WP-04 · 拐角设计与跌落可靠性一 · 项目背景
产品中有组装需求的通孔、限位/组装的轮廓位、拐角、肉厚不匀等各种设计需求。这里着重分析拐角设计变化带来的可靠性差异。
二 · 失效场景
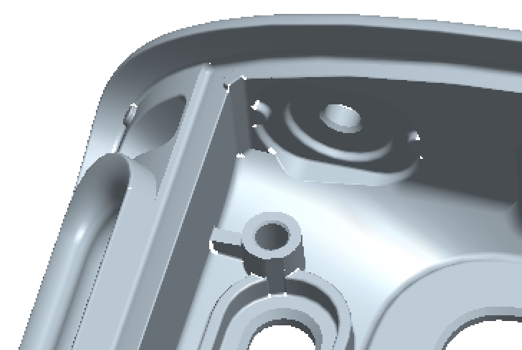
对应的成品经过烧结抛光后外观良好,但在滚筒跌落测试中,设计变更之前的样品出现了明显的拐角开裂。观察滚筒跌落后的产品图片可以发现,所有开裂位置都对应着Moldflow模流分析里的红色突出点--这个红色区域,正是注塑过程中的汇胶点。
三 · 根本原因:双重风险叠加
拐角处同时是两种风险的叠加点:一是汇胶线位置--两股料流在此交汇,强度天然偏低;二是应力集中点--几何形状在此发生突变,应力在这里聚集。这两个独立的风险叠加在一起,让拐角成为整个零件最脆弱的区域。这不是巧合,Moldflow模流分析预判的汇胶点,和实际滚筒跌落测试里观察到的开裂位置,是完全对应的。
四 · 解决方案
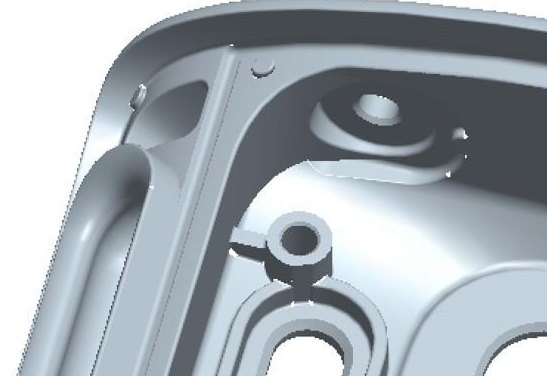
结合产品内部组装的空间要求,在拐角处增加R角,同时起到两个作用:第一,增加了局部厚度;第二,改变了汇胶位置,将汇胶区从拐角转移到非集中应力区。如果空间允许,对称位置的拐角也应该同步增加R角,不能只处理观察到失效的那一处。
五 · 验证结果
设计改动后再次进行滚筒跌落测试:拐角开裂现象降低80%。
六 · 优化前后对比
在一次独立的第三方滚筒测试中,某设计方案(未做拐角优化,内部拐角在冲击下容易起裂)与我们优化后的拐角设计方案(内部拐角圆角,通过FEA仿真将投影应变控制在0.3%以下)做了同等条件下的对比:未优化方案的失败率为100%,我们优化后的方案失败率降至约50%--降低了一半,但尚未达到量产可接受的稳定水平。
独立佐证
通过失效位置分析进一步验证核心结论:未优化方案的裂纹扩展路径从内部拐角开始,这也与我们在质量诊断中的”拐角开裂“中描述的的失效模式完全一致。七 · 拐角圆角设计的量化规则
通用推荐:R ≥ 0.5 × t(t为当前壁厚)。所有内外转角、壁厚台阶过渡处设置内圆角R≥0.5T,外圆角R≥1.5T--锐角会阻滞喂料流动、压力传递中断,厚区无法得到持续保压补缩,直接形成表面缩痕;应用到拐角开裂问题上,同样的圆角逻辑还额外承担了转移汇胶位置的作用。更进一步的量化验证方法:在实际项目中,拐角圆角的设计目标可以通过FEA仿真反推--将拐角区域的投影应变控制在0.3%以下,是一个可行的、有真实项目验证过的量化判据,比单纯套用R≥0.5×t经验公式更精确。
八 · 断裂韧性基础知识
| 材料 | KIC |
|---|---|
| Y-TZP氧化锆 | 8-10 MPa·m¹ᐟ² |
| 氧化铝 | 3-4.5 MPa·m¹ᐟ² |
| 不锈钢(对比参考) | 50-100 MPa·m¹ᐟ² |
九 · 设计规则提炼
- 拐角处如果同时是汇胶线位置,风险会叠加,必须优先处理
- R角设计不只是为了美观或者常规的应力分散,在陶瓷CIM里它还承担着主动转移汇胶位置的功能
- 有条件时,用FEA仿真将拐角投影应变控制在0.3%以下,比单纯套用经验公式更可靠
- DFM阶段应该用Moldflow预判汇胶点位置,在设计阶段就让汇胶点和应力集中点(拐角、壁厚突变处)错开,而不是等跌落测试失效后再补救