DFM 设计指南 · 04
生坯脱模时强度远低于烧结后成品——你以为的“硬陶瓷”,在脱模那一刻像湿沙堆。
倒扣与脱模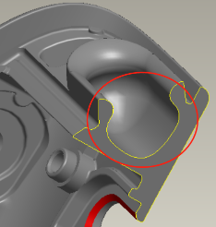
失败场景
零件侧面两处小倒扣,模具测试阶段使用塑料成型可通过强制脱模。后续切换为陶瓷CIM,第一批样品脱模时,两处倒扣全部从根部断裂。三层风险叠加
脱模阶段机械撕裂应力; 烧结阶段收缩应力在倒扣几何处集中; 如同时伴随薄壁,两个集中点叠加,断裂概率与塑料完全不可比。
三种处理方案
| 方案 | 适用 | 成本影响 |
|---|---|---|
| 重新设计,消除倒扣 | 倒扣在非关键功能区 | 设计修改,量产成本最低 |
| 侧向滑块(Slider) | 倒扣为功能必需;孔径≥0.3mm | 模具增加滑块成本 |
| CNC后加工 | 倒扣深度浅,客户接受后加工成本 | 陶瓷硬度高,工具磨损快 |
04 · 倒扣与脱模
盲孔深径比≤1.5:1,超过则易脱脂塌孔;通孔深径比≤3:1,超过则顶针极易崩断;孔径建议≥0.3mm,极端比例需DFM专项确认。案例中的5.2:1为采用可抽型芯的开放式内腔,不适用本条孔深径比限制。