零件类型
结构复杂的厚壁氧化铝产品白皮书 · 05
开环结构(U形槽、C形环、开口框架)在CIM成型后为什么总是朝浇口方向翘曲-- 三轮独立的浇口方案迭代,如何把良率从0%做到100%?
WP-05 · 三轮浇口迭代优化的CIM变形控制研究问题
开环结构翘曲,良率0%最终结果
100%良率,平面度0.019mm验证方式
Moldflow+短射+OGP+CT一 · 背景与问题定义
这是一颗结构复杂的厚壁氧化铝产品,中部密集薄壁肋条,4.8:1的超大壁厚差,末端为完全无约束的开环结构。陶瓷CIM的喂料,经注塑加热系统加热,在螺杆中形成粘稠可流动的熔融态其中陶瓷粉末保持固态,其体积固含量高达50%~55%,剪切增稠特性显著。想象把浓稠的蜂蜜倒进一条很长的模具,离入口越远,蜂蜜流得越慢、也越薄;这颗零件恰好把这个特性推到了极限:料流要走的路特别长,中间还挤着五条只有1毫米宽的散热筋,最远端更是一个完全没有侧壁支撑的开口结构。生坯成型阶段产生的一点点不均匀密度变化,会在脱脂、1600℃高温烧结的过程里被放大3到5倍,变成不可逆的翘曲和微裂纹,更麻烦的是,氧化铝烧结后硬度可达HV1600,很难靠磨削或者校形去补救已经产生的变形。正是这个产品具备的以上多个叠加条件,为我们在浇口设计逻辑中得到了最佳验证。
二 · 方案一:单浇口单面侧进胶--验证失败
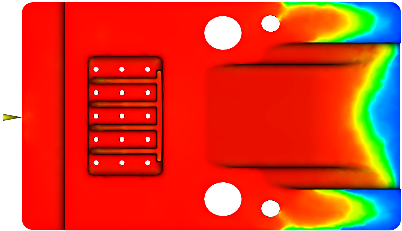
设计思路:首轮采用行业通用的简易进胶方案,浇口布置于零件单侧底部厚壁,单浇口单面侧向进胶,整个浇口位于产品中心位置,保证进胶均匀对称。
模流与短射验证:基于762096个单元的3D网格开展Moldflow填充、生坯密度模拟仿真:料流沿零件长边单向线性推进,在中间肋条区域受到极大阻碍,前进速度缓慢,自动分流到两端非肋条区域往后推进--产品中部因此出现流体盲区,密度偏低。实际短射实物对照与Moldflow结果一致:料流优先快速填满单侧厚壁区域,进入中部肋条区后流速断崖式下降。
产品状况反馈
本批次100个产品经脱脂、高温烧结后全尺寸检测:所有产品均出现变形不良,远浇口开环段向内最大变形0.176mm,远超出±0.05mm公差上限;100件远端侧壁出现肉眼可见缩水凹痕;100件CT检出孔间汇胶微裂纹;整体尺寸公差良率为0,所有不良全部集中于远浇口端。缺陷原因:单面单浇口单向流动路径过长,流体压力持续损耗,直接造成远浇口端生坯密度偏小;叠加末端开环结构无侧壁约束,低密度区域烧结收缩率高于高密度区域,两侧收缩应力无法抵消,最终引发远端向内翘曲变形。
三 · 方案二:三浇口单面侧进胶--部分成功
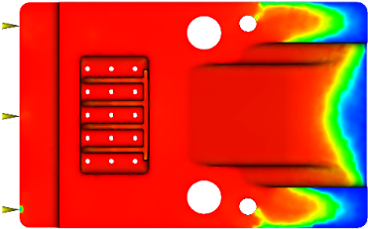
设计思路:保留单面侧向进胶形式,升级为三浇口+单面侧进胶。在零件同一侧底部厚壁线性排布3个独立潜伏式侧浇口,根据流体分析确定的间距,其中左右两个外侧浇口料流路径横向偏移,直接绕开中部肋条密集区,仅中间浇口接触肋条区域,实现"两路避肋、一路补填"的单侧三流道填充模式。
结果与缺陷原因:良率提升到84%,翘曲大幅减少,但没有根治。原因:仅缩短了流动距离、优化了局部流阻,没有改变单向流动的底层逻辑。即便外侧两组浇口绕开肋条,流体整体流向依旧指向远端,远端始终是流体压力末端、密度最低区域,开环变形的根源没有消除。
四 · 方案三:单浇口三面侧进胶--最终方案
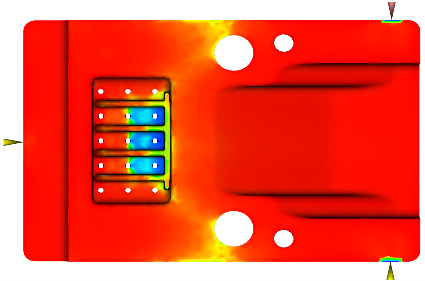
设计思路:放弃单侧多浇口布局,调整进料方位,改为单个浇口+三面侧进胶:保留单点注射进料源,分流至零件左、右、后三面侧向同步进胶,实现三面流体向零件中心汇聚,将低密度汇交区主动转移至中部非受力肋条区域--这个区域不承担密封、装配功能,低密度缺陷不影响产品使用性能。
模流与短射验证:三面同步侧进胶,流体从三个方向同时进入产品型腔,分别交汇后最终在产品中部区域汇聚。生坯密度最小的区域位于产品中部肋条区域--这个区域结构对称,不受内部应力作用,不容易变形。实际短射实物验证:三面料流启动时序完全同步,流体前沿平整对称,无紊流、无局部滞流。
产品状况反馈 · 200件批量量产验证
零件远端开环最大变形量0.019mm,远低于±0.05mm公差要求;CT全检无内部微裂纹,整体量产良率100%。来源:OGP + CT全检 · 200件量产批次五 · 三轮迭代思路汇总
| 轮次 | 方案 | 发现 |
|---|---|---|
| 第一轮 | 单浇口单面侧进胶 | 验证单向进料缺陷,明确远端低密度+开环变形核心矛盾,短板为流动路径过长、密度梯度大 |
| 第二轮 | 三浇口单面侧进胶 | 优化单侧流动距离、弱化肋条流阻,短板为未改变单向流向,低密度区域位置不变 |
| 第三轮 | 单浇口三面侧进胶 | 改变流体流向,实现外围向中心汇流,转移低密度缺陷至非功能区,彻底解决变形问题 |
三轮迭代,说起来是三次方案调整,做起来是三次完整的注塑-脱脂-烧结-检测循环--每一轮都要等上一两周才知道结果,不是在电脑里试错几十次就能解决的问题,每一次尝试都有真实的时间和物料成本。这也是为什么,当第三轮终于把良率从0%做到100%,这个数字对我们来说,从来不只是一个统计结果。
六 · 结论与设计规则提炼
- 单面单浇口、单面三浇口两类单向进料方案,均无法解决远端开环变形问题,前者变形超差严重,后者仅能小幅改善,存在量产稳定性短板
- 中部密集肋条是流体主要阻力源,无论单侧几个浇口,流体通过浇口进入该区域都会产生乱流,使整个流体的运动变得不可控
- 单浇口三面侧进胶向心汇流方案为最优方案,依托单点分流保证料流一致性,通过三面侧向进料将低密度汇交区转移至中部非受力肋条,兼顾填充质量、尺寸精度与密封性能
- 氧化铝CIM浇口设计需要跳出塑料注塑单面进料思维,以生坯密度空间分布为第一设计目标,而非单纯缩短填充时间
- 该思路可直接应用于同类精密结构件的浇口方案设计
七 · 验证体系
Moldflow模流仿真预判料流路径与密度分布,交叉验证短射实验的物理填充行为;OGP光学测量做全尺寸批量检测;CT内部探伤全检确认内部无微裂纹、孔洞、密度异常。四种手段相互交叉验证,不依赖单一检测方式下结论。