DFM 设计指南 · 02
±0.05mm是三个条件同时满足时的输出——任何一个条件改变,精度就改变。
公差与尺寸标注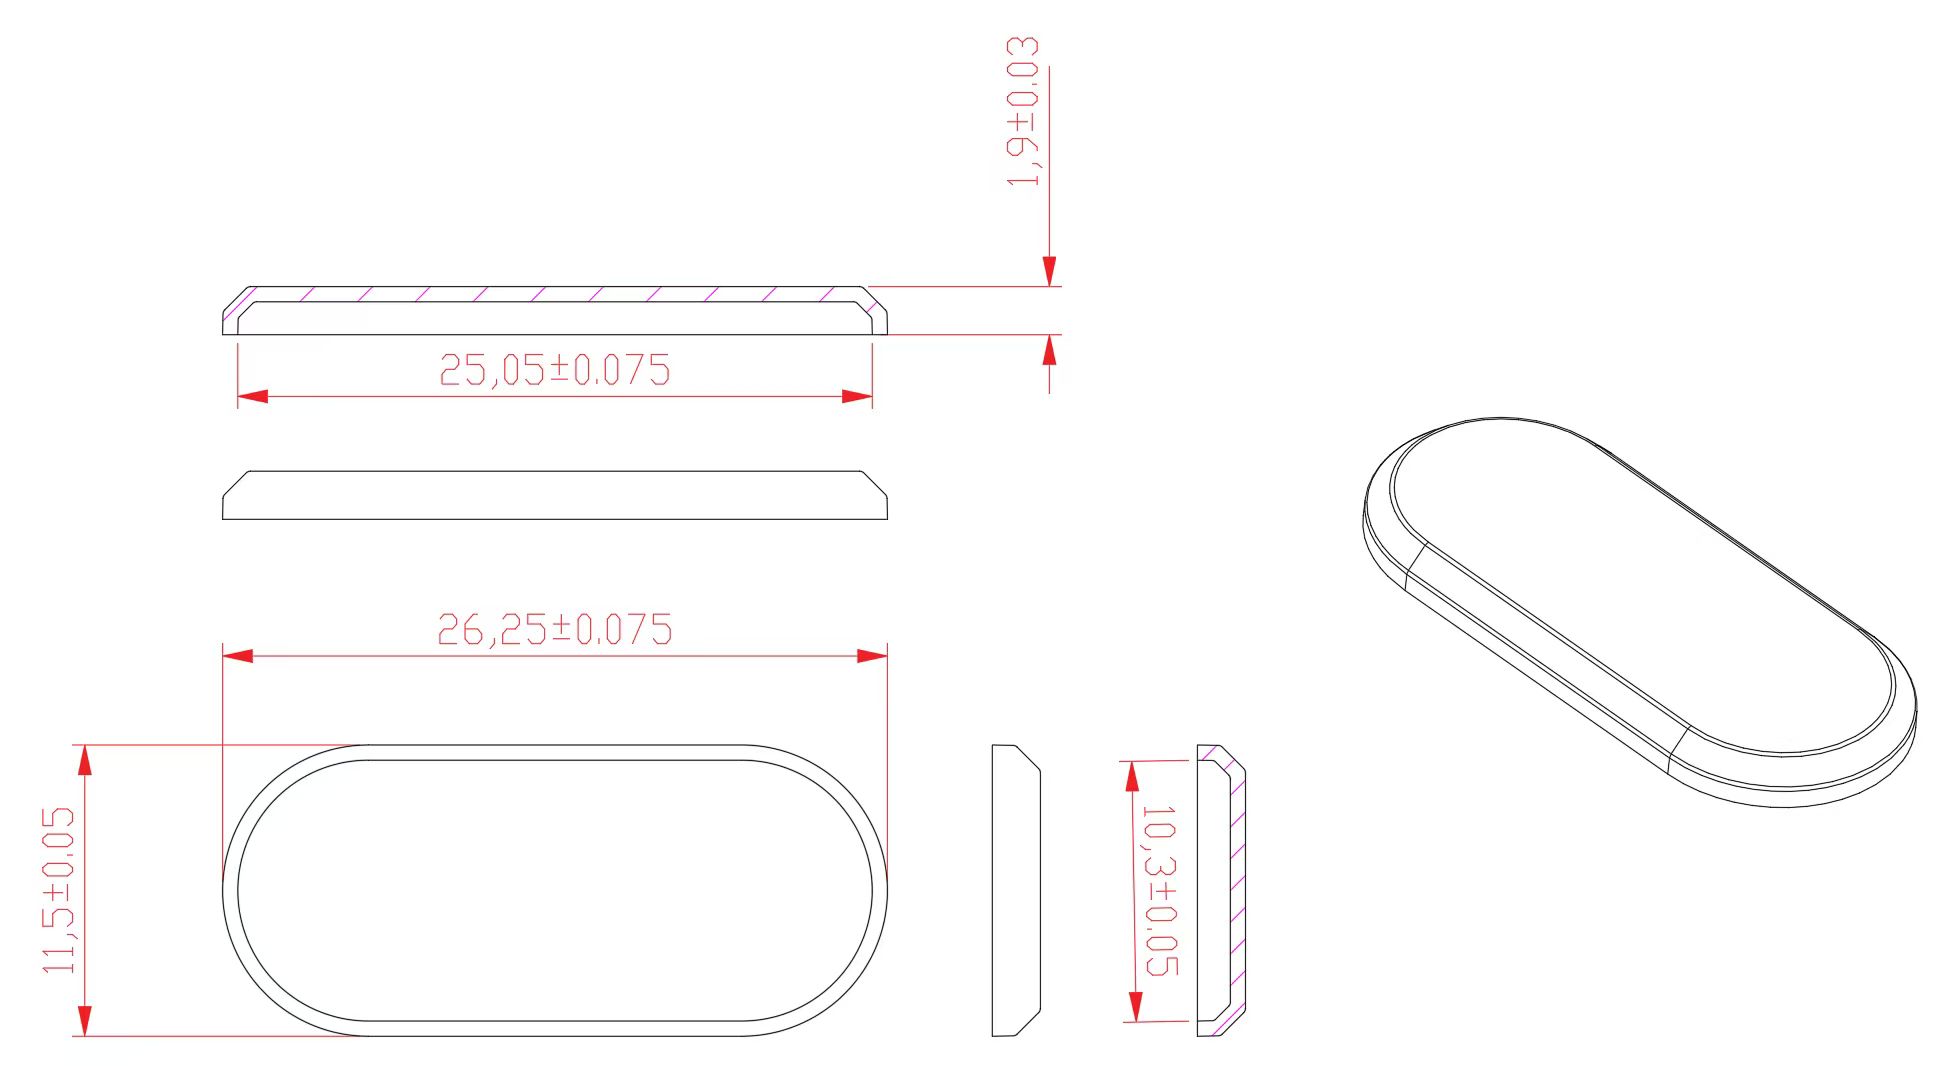
02-A · 公差能力边界
| 条件 | 可达公差 | 等级 |
|---|---|---|
| 单色 · 局部特征尺寸<20mm · 均匀壁厚 | ±0.05mm | 可稳定实现 |
| 单色 · 整体跨度尺寸(壳体27-40mm) | ±0.10-0.15mm | 需协商/可能需CNC |
| 双色共模(黑白同一套模具) | ±0.4% | 公差退化(考虑良率问题通常不推荐) |
| 非均匀壁厚区域关键尺寸 | 视结构评估 | 需DFM专项评估 |
最常见的规格书错误:对所有尺寸统一标注±0.05mm。真正需要±0.05mm的,通常只有1-3个装配配合关键尺寸。其余放宽到±0.1mm,既不影响功能,又大幅提高良率和成本效益。
失败场景
技术规格书要求“所有关键尺寸±0.05mm”。前期打样可以通过牺牲良率或工时来换取达成目标,但量产后产品大于27mm的尺寸一致性出现偏差,公差带稳定在±0.10~±0.15mm之间。不得不返工或重新谈判检验标准,导致项目延期。02-B · 双色共模陷阱
黑白双色必须分开开模——这是物理约束,不是供应商在要你多花钱
黑色氧化锆的着色机制改变粉体烧结特性,导致线性收缩率与白色氧化锆产生系统性差异。模具按一种收缩率反推设计,另一种颜色的尺寸必然系统性偏离。
| 方案 | 结果 | 等级 |
|---|---|---|
| 黑色与白色分别独立开模 | ±0.05mm | 标准方案,推荐 |
| 黑白共用一套模具 | ±0.4% | 仅适用公差≥±0.1mm的场景 |
相同几何体积的零件,黑色版本比白色版本重约8–10%。如产品有重量规格,两个颜色版本需分别标注。
相同产品黑白两色两个共模。样品出来,黑色件配合尺寸偏大0.08mm,白色件正常。调模后白色随之偏小,两种颜色再也无法同时合格。
02-C · 图纸信息要求
常见问题:2D与3D尺寸不一致(3.5mm vs 3.45mm)→模具放大系数无法确定;图纸未标注外观面等级→浇口位置无法确定,模具整体设计方向不明;全图统一标注±0.05mm→良率大幅下降,无工程必要性。
- 3D模型(STEP/IGS,与2D图纸尺寸一致)
- 2D图纸,公差分级标注(关键/标准/参考)
- 外观面等级标注(A级/B级区域明确标识)
- 材料颜色确认(黑白两色须分别提交)
- 功能性测试要求(冲击/耐磨/耐腐蚀等,如有)