质量诊断 · D08
开环结构的翘曲不是工艺问题,是生坯密度梯度被放大的物理结果。
开环结构翘曲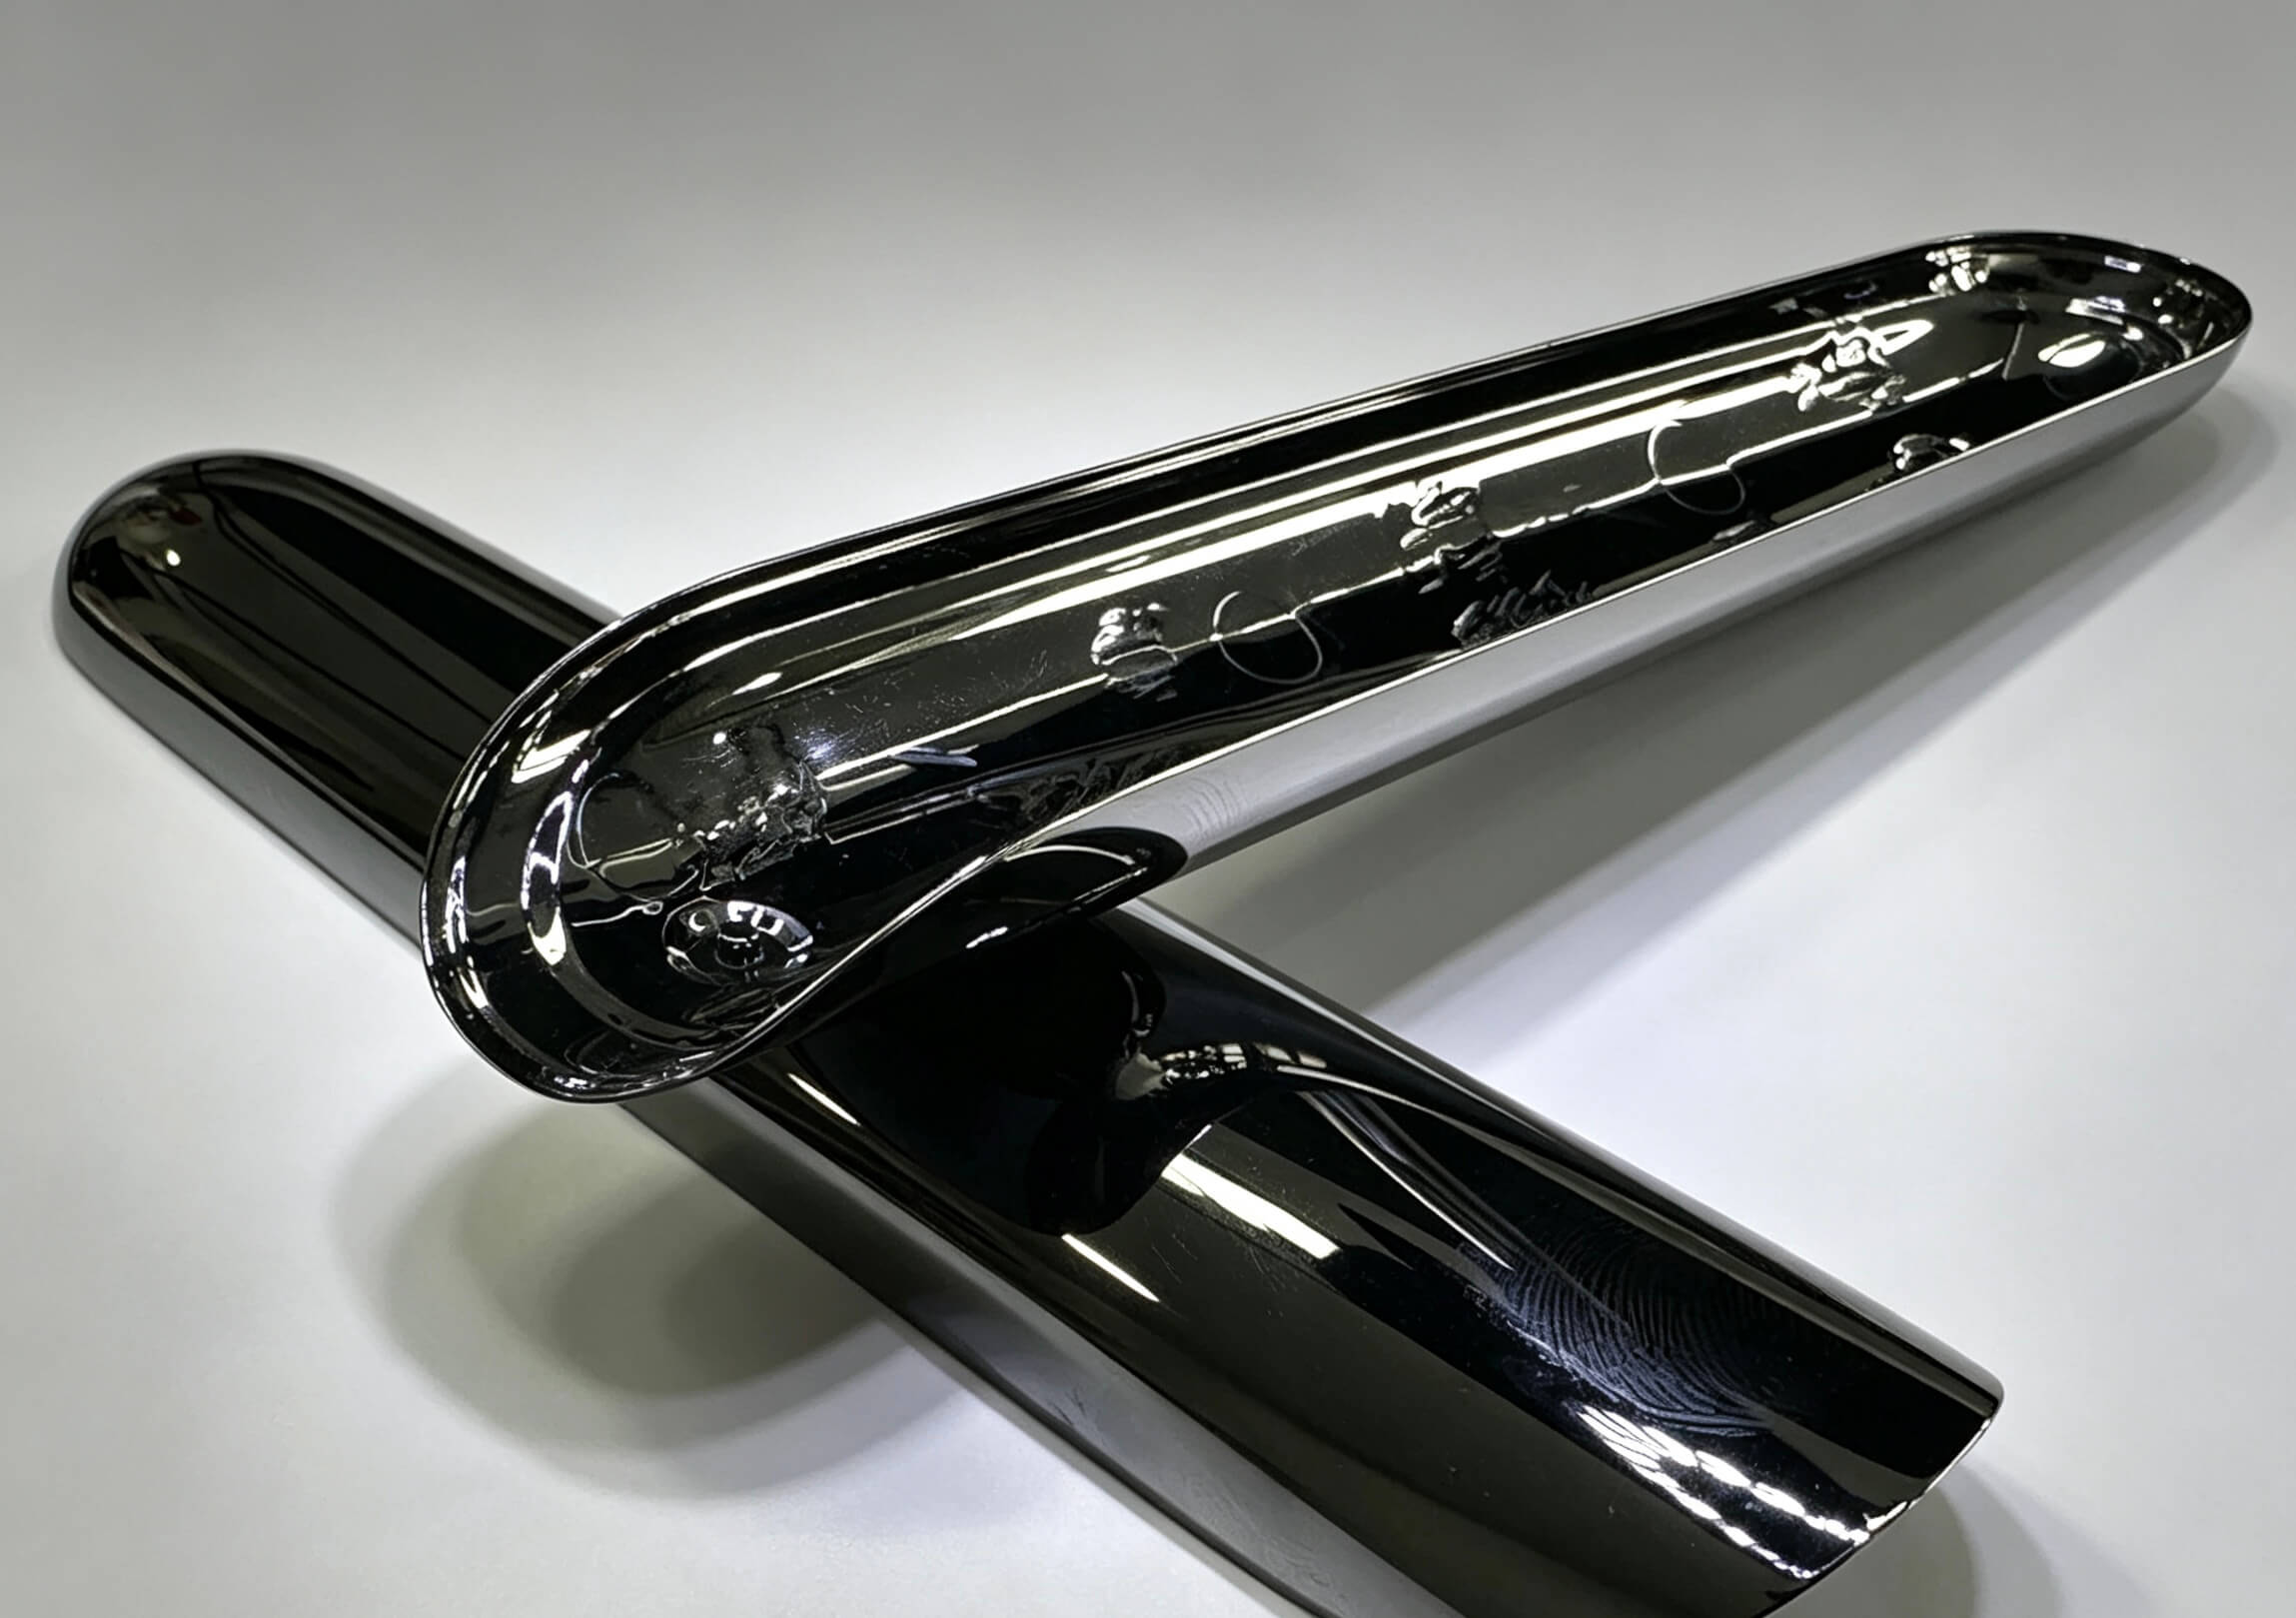
现象:现象:U形槽、C形环、开口框架等开环结构,注塑和脱脂阶段外形完好,烧结后向内翻曲——翘曲方向总是朝向浇口侧。
根本机理:注塑阶段,远离浇口的末端区域因保压不足而形成低密度区。烧结时,低密度区与高密度区的收缩率差异,在无侧壁约束的开环结构中被完全释放,产生翘曲。这不是烧结工艺问题,而是生坯密度分布问题。
| 迭代轮次 | 方案 | 良率 |
|---|---|---|
| 第一轮 | 单侧进胶 | 0% — 翘曲严重 |
| 第二轮 | 三面向心汇流浇口 | 84% — 翘曲大幅减少 |
| 第三轮 | 优化版三面向心汇流 | 100% — 平面度0.019mm |